
Полумуфты
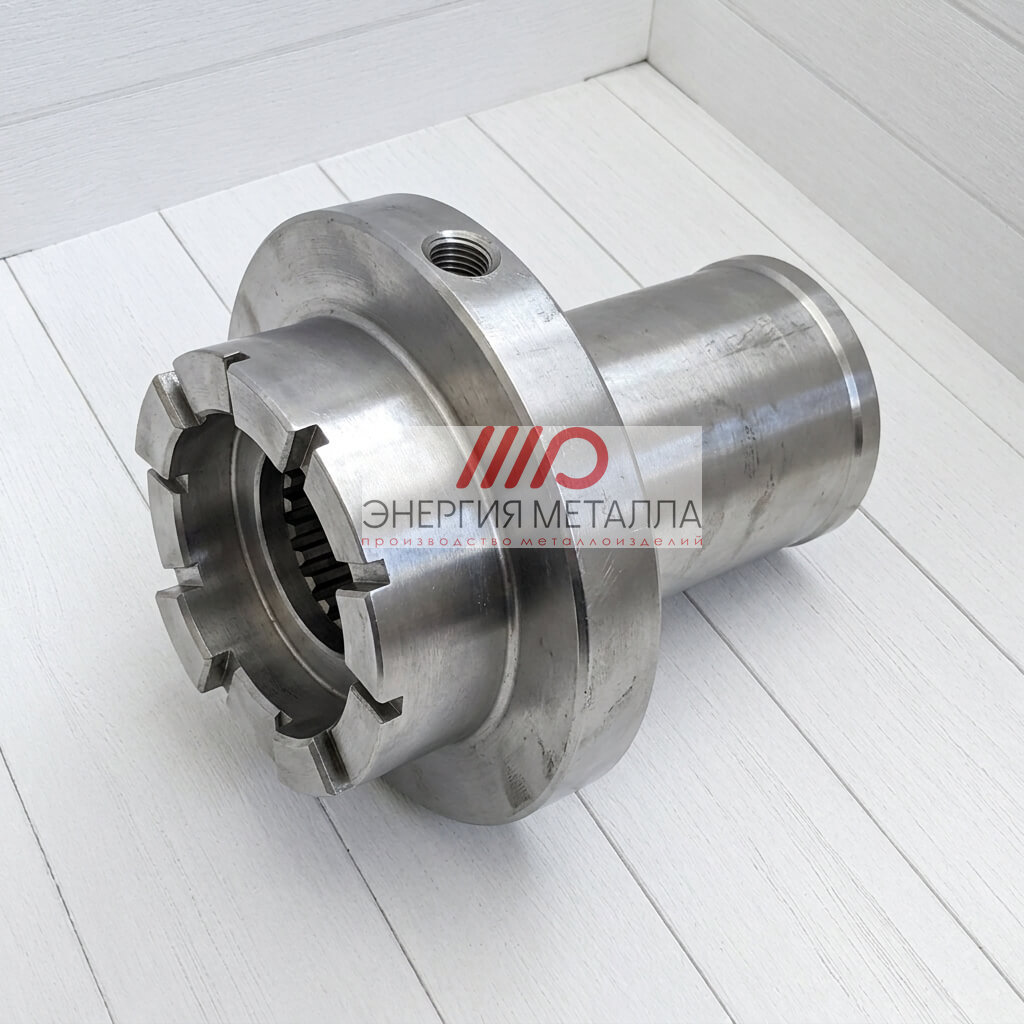
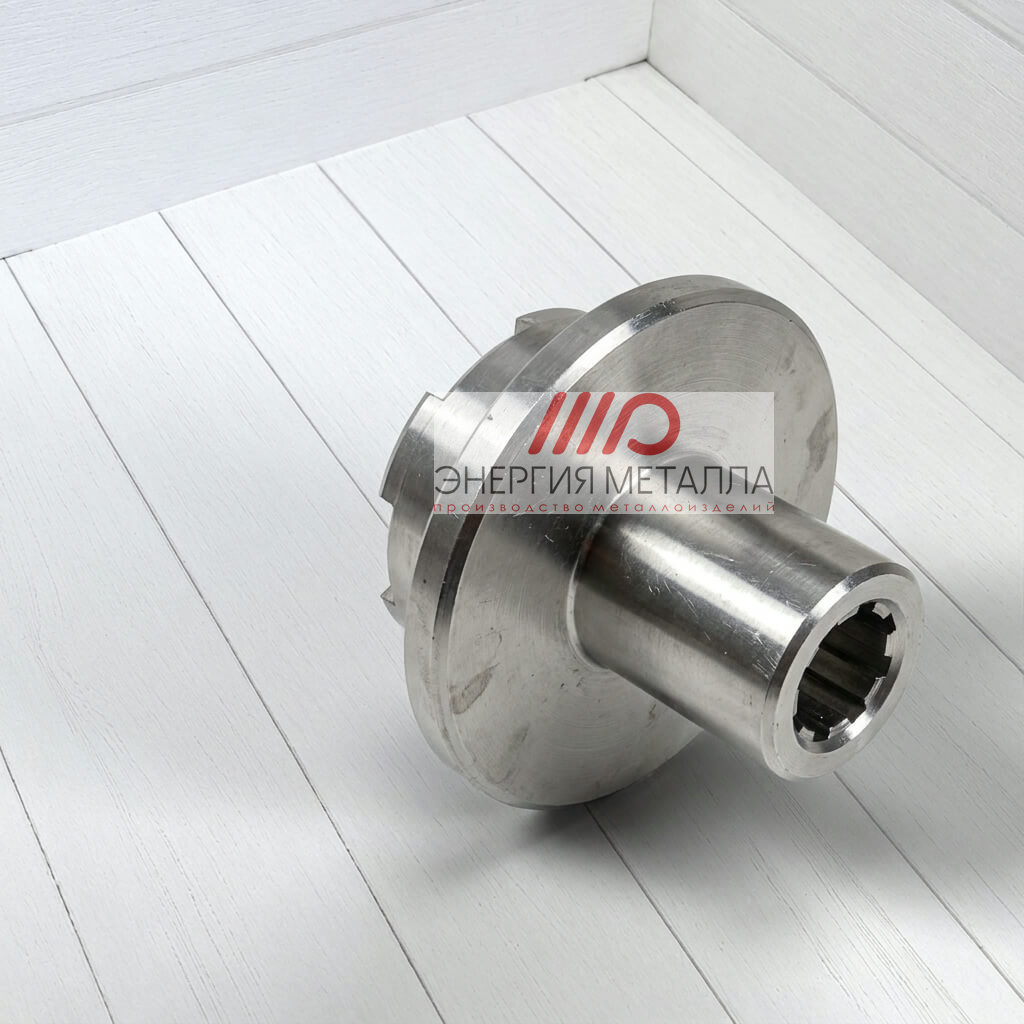
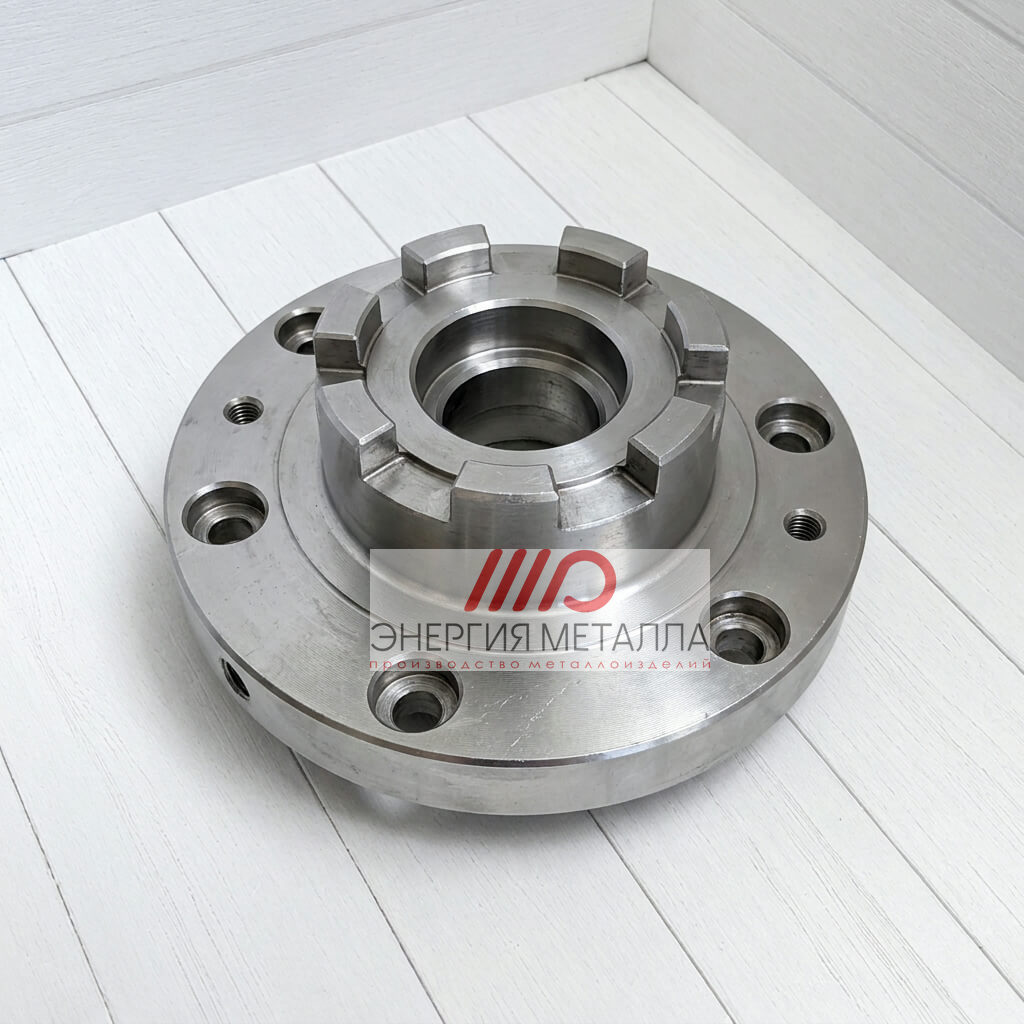
Полумуфта — половина соединительной муфты, которая сидит на одном валу: насоса, электродвигателя или редуктора. Изготавливаем полумуфты всех типов: МУВП, зубчатые, цепные, пластинчатые, кулачковые со звёздочкой, втулочные, шарнирные, фланцевые, кулачково-дисковые, продольно-свёртные, с торообразной оболочкой, пневматические и предохранительные.
Делаем одну полумуфту к исправной ответной половине, полумуфту под вал нового двигателя, с другим отверстием, шпоночным пазом или шлицами. Работаем по обозначению ГОСТ, чертежу, образцу или обмеру. Отверстие выполняем с полем допуска по стандарту на тип муфты — H8 у МУВП, H7 у большинства остальных. Перед отгрузкой проверяем отверстие, паз, биение и твёрдость, прикладываем паспорт.
Виды полумуфт: какие изготавливаем
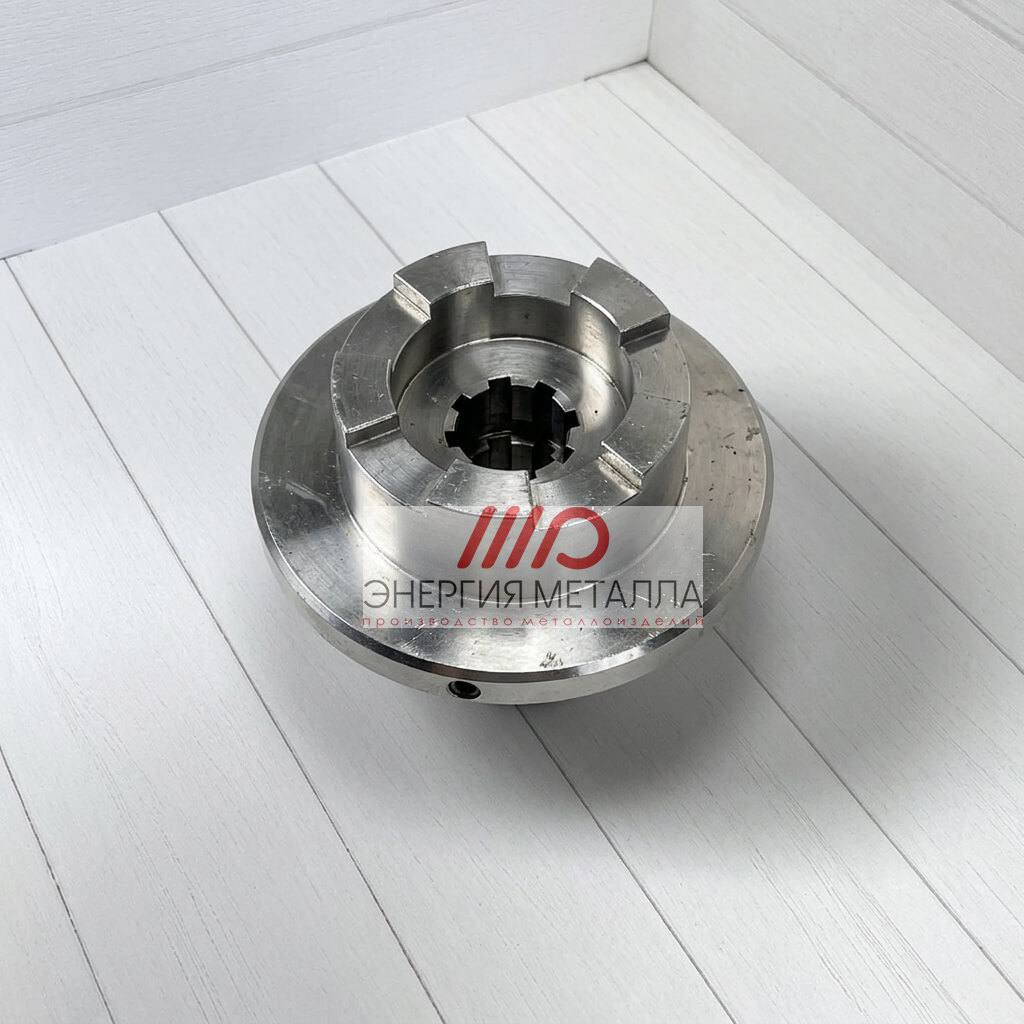
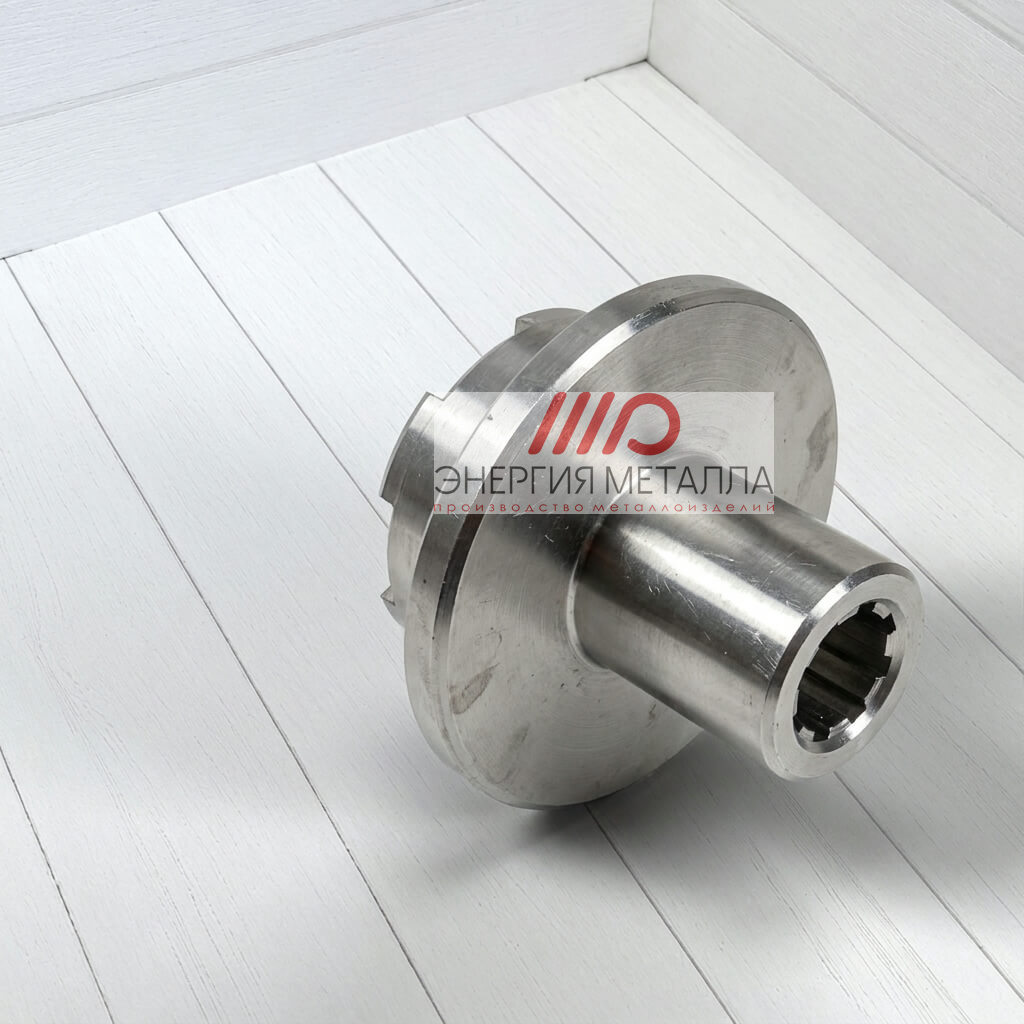
Полумуфта — половина соединительной муфты, которая сидит на одном валу: на насосе, электродвигателе или редукторе. Вторая половина стоит на ответном валу, а момент между ними передают пальцы, зубья, цепь, диски или упругий элемент.
Большинство муфт собраны из двух половин и соединительного элемента, поэтому каждую половину можно заказать отдельно, без всей муфты. Чем муфта в целом отличается от полумуфты, разобрано в статье «Виды муфт для соединения валов».
Упругие полумуфты — у МУВП, кулачковой муфты со звёздочкой и муфты с торообразной оболочкой: момент в них идёт через резину. У остальных типов стальные или чугунные половины соединяются напрямую — зубьями, цепью, дисками, болтами или шарниром.
В таблице — виды полумуфт для валов, которые изготавливаем, стандарт на каждый тип, поле допуска посадочного отверстия и материал по этому стандарту.
| Тип полумуфты | Стандарт | Отверстие под вал | Материал полумуфт по стандарту |
|---|---|---|---|
| МУВП | ГОСТ 21424-93 | H8 | Чугун СЧ20 или материал не хуже |
| Зубчатая | ГОСТ Р 50895-2025 | H7 | Сталь 35ХМ, 40, 45, 50; литьё 40Л–50Л |
| Цепная | ГОСТ 20742-93 | H7; H9 у муфт до 1 000 Н·м | Сталь 45 или 45Л, зубья 40–45 HRCэ |
| Пластинчатая | ГОСТ 26455-97 | H7 | Сталь 45 или материал не хуже |
| Кулачковая со звёздочкой | ГОСТ Р 50894-96 | H7 | Сталь с прочностью по стандарту |
| Втулочная | ГОСТ 24246-96 | H7 | Сталь 45 |
| Шарнирная | ГОСТ 5147-97 | H7 | Сталь 20Х |
| Фланцевая | ГОСТ 20761-96 | H7 | Сталь 40, литьё 35Л или чугун СЧ20 |
| Кулачково-дисковая | ГОСТ 20720-93 | H7 | Сталь 45 или 45Л |
| Продольно-свёртная | ГОСТ 23106-78 | H9 | Чугун СЧ20 |
| С торообразной оболочкой | ГОСТ Р 50892-96 | H7 | Сталь; по согласованию — серый чугун |
| Пневматическая, предохранительная | По чертежу | По чертежу | По чертежу |
Поле допуска отверстия зависит от типа муфты: H7 у большинства типов, H8 у МУВП и H9 у продольно-свёртной. Поэтому «отверстие H7» в заявке на МУВП — требование чертежа заказчика, а не ГОСТ 21424-93. Шпоночные пазы у всех типов выполняют по ГОСТ 23360 или 10748, для конических отверстий ширину паза берут по ГОСТ 12081.
Полумуфта для насоса, электродвигателя и редуктора: типовые задачи
Чаще всего такую деталь заказывают для ремонта: на насосе или электродвигателе износилась половина муфты, или на агрегат поставили двигатель с другим валом.
В таблице — шесть задач, с которыми приходят, и что проверяем до изготовления, чтобы деталь встала с первого раза.
| Задача | Что изготавливаем | Что проверяем до изготовления |
|---|---|---|
| Изношена одна половина, вторая цела | Одну половину к ответной | Типоразмер муфты, расположение пальцев или зубьев, наружный диаметр |
| Заменили электродвигатель, вал другой | Новую половину или растачиваем старую | Диаметр и длину нового вала, шпонку |
| Валы двигателя и насоса разного диаметра | Две полумуфты с разными отверстиями в одной муфте | Каждый вал отдельно |
| Разбит шпоночный паз или посадочное отверстие | Новую деталь; ремонт старой — после оценки | Толщину стенки ступицы, трещины |
| Импортная муфта — ROTEX, N-Eupex и другие | Деталь по обмеру и ответной половине | Присоединительные размеры, упругий элемент |
| На муфте нет маркировки | Определяем тип и типоразмер по образцу | Наружный диаметр, число и диаметр отверстий под пальцы, число зубьев |
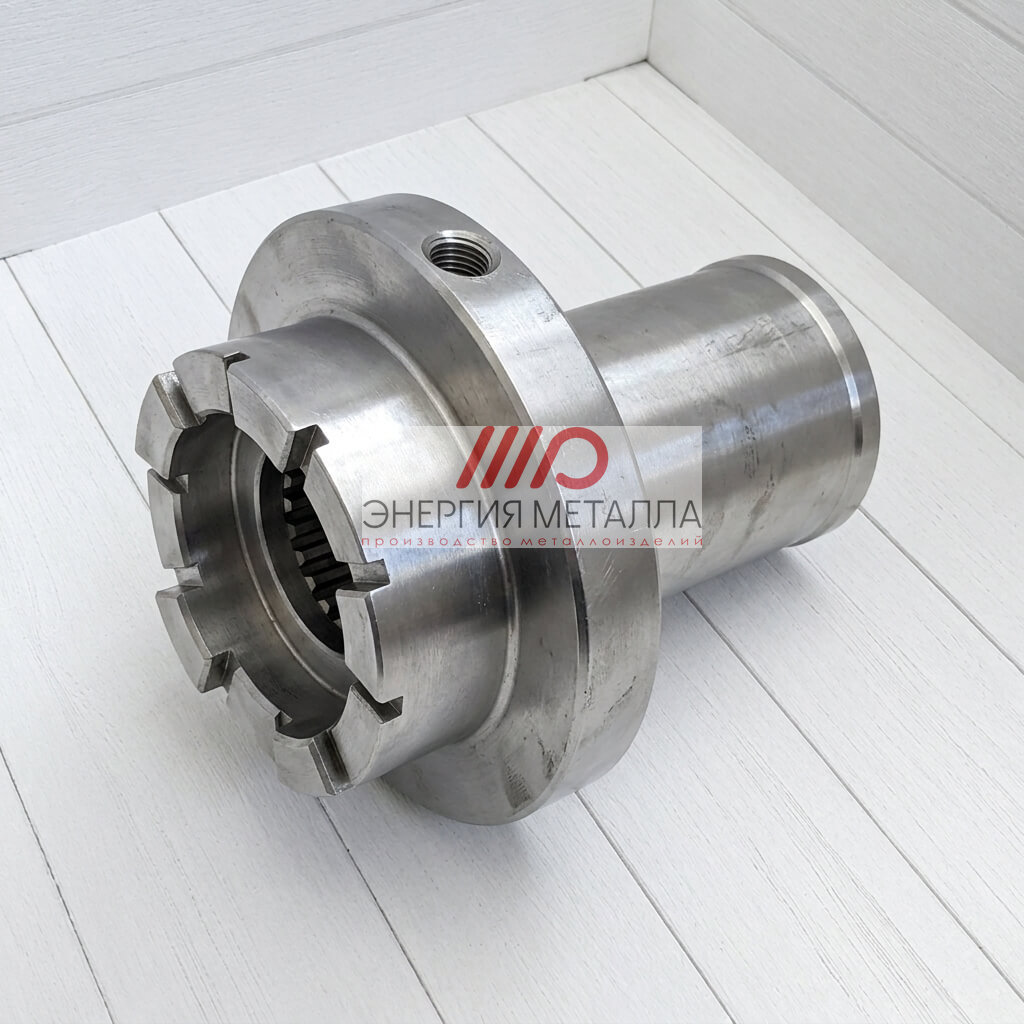
Главный риск при замене одной половины — новая деталь сядет на вал, но не состыкуется со старой. Поэтому до изготовления сверяем с ответной половиной не только диаметр вала, но и присоединительные размеры. «Полный аналог» импортной муфты без такой сверки и проверки момента не обещаем.
Полумуфта для электродвигателя и редуктора отличается от насосной прежде всего моментом. На тихоходном валу редуктора он в разы выше, чем на валу двигателя, поэтому половину на выходной вал подбирают по моменту редуктора, а не по мощности двигателя.
Одна полумуфта или муфта в сборе: когда хватит половины
Новая половина муфты состыкуется со старой, если у них один номинальный момент, то есть один типоразмер муфты, — диаметр вала при этом может быть другим.
Это прямо записано в стандартах. ГОСТы допускают в одной муфте полумуфты разных исполнений и с разными посадочными отверстиями:
- ГОСТ 21424-93, п. 10 — МУВП, в пределах одного номинального момента; требование обязательное;
- ГОСТ 20742-93, п. 3 и ГОСТ 20720-93, п. 3 — цепные и кулачково-дисковые муфты, в пределах одного момента;
- ГОСТ 5147-97, п. 3.5 и ГОСТ 26455-97, п. А.1.8 — шарнирные и дисковые муфты, то же условие;
- ГОСТ 20761-96, примечание 2 к табл. 1 — фланцевые муфты, разные исполнения и отверстия.
У зубчатых муфт ГОСТ Р 50895-2025 в п. 3.5 разрешает сочетать втулки разных исполнений, а отверстия меньше табличных делают по заказу.
Соединение полумуфт держится на присоединительных размерах. В таблице — что должно совпасть у старой и новой половины и когда лучше менять обе.
| Тип муфты | Что должно совпасть у двух полумуфт | Когда меняем обе |
|---|---|---|
| МУВП | Номинальный момент; число, диаметр и расположение отверстий под пальцы | Отверстия под пальцы в старой половине стали овальными |
| Зубчатая | Модуль и число зубьев втулки и обоймы | Изношены зубья ответной детали |
| Цепная | Шаг и число зубьев звёздочек, цепь | Изношены зубья второй звёздочки или вытянута цепь |
| Кулачковая со звёздочкой | Типоразмер и форма кулачков | Кулачки ответной половины смяты |
| Шарнирная | Типоразмер вилки и крестовины | Люфт в шарнире ответной половины |
Если ответная половина изношена, новая деталь к ней муфту не спасёт: старая деталь быстро разобьёт новую. Такую половину оцениваем по образцу и предлагаем менять пару.
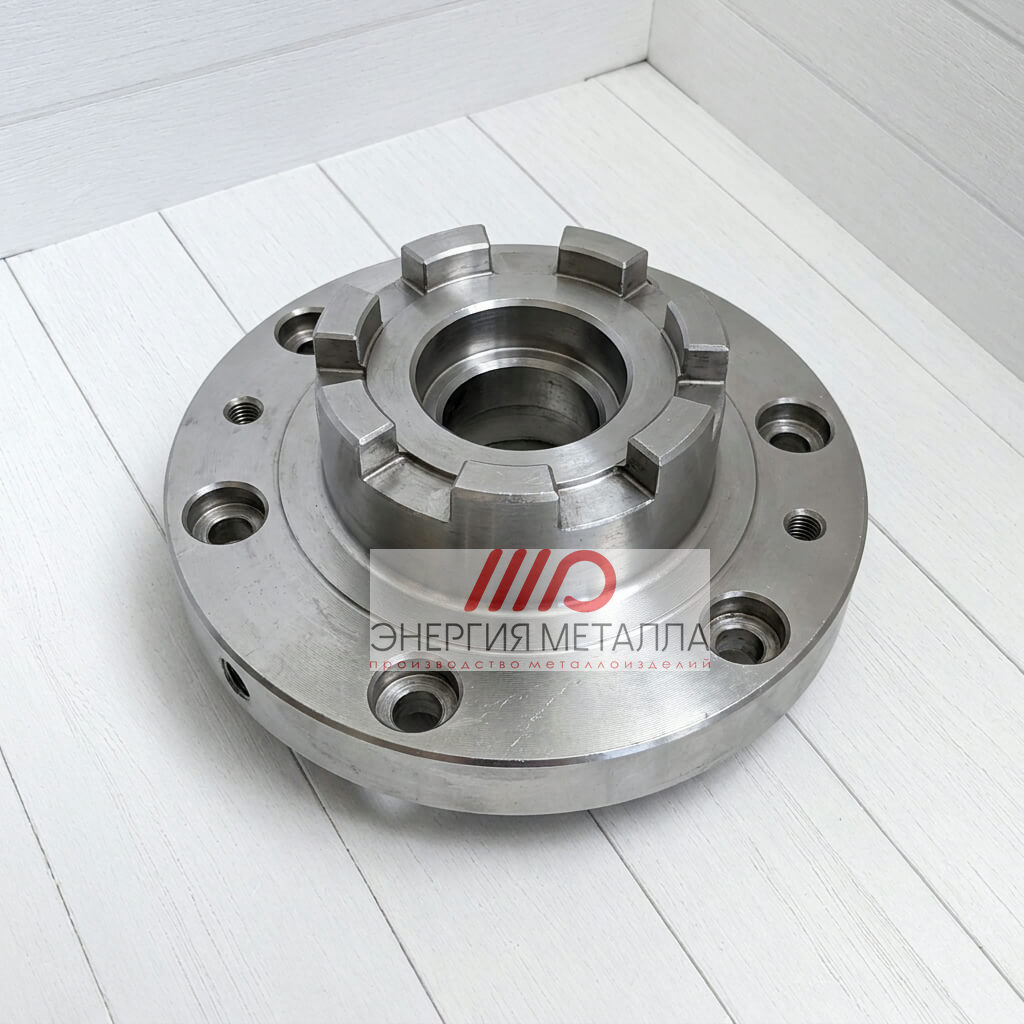
Посадка полумуфты на вал и расточка под другой диаметр
Полумуфту можно расточить под вал большего диаметра, если новое отверстие есть в ряду того же номинального момента по ГОСТ и стенки ступицы хватает под шпоночный паз.
Посадку на вал задают два стандарта: отверстие — стандарт на муфту, конец вала — ГОСТ 12080-66. В таблице — поля допусков, из которых складывается посадка полумуфты на вал электродвигателя, насоса или редуктора.
| Диаметр конца вала, мм | Вал по ГОСТ 12080-66 | Отверстие МУВП | Отверстие остальных типов |
|---|---|---|---|
| Свыше 5,8 до 30 | j6 | H8 | H7 |
| Свыше 30 до 50 | k6 | H8 | H7 |
| Свыше 50 до 630 | m6 | H8 | H7 |
Вал k6 в отверстии H7 — переходная посадка: деталь садится с небольшим натягом или зазором, момент передаёт шпонка. Для валов электродвигателей ГОСТ 12080-66 разрешает по согласованию и другие поля допуска — h6, k6, r6, u7, f9, поэтому фактический диаметр вала двигателя лучше измерить, а не брать из каталога.
Расточка под вал нового двигателя: пример МУВП на 250 Н·м
По ГОСТ 21424-93 у МУВП на 250 Н·м отверстия 32, 36, 40 и 45 мм, во втором ряду — 35, 38 и 42 мм; наружный диаметр — не более 140 мм. На этом ряду видно, когда расточка выручает, а когда нет:
- Вал был 36 мм, у нового двигателя 42 мм. Диаметр есть в ряду 250 Н·м, старую половину растачиваем и режем новый шпоночный паз. Но ступица под 36 мм рассчитана на конец вала длиной 80 мм, а для 42 мм ГОСТ задаёт 110 мм, — проверяем, хватит ли длины посадки.
- Новый вал 48 мм. В ряду 250 Н·м такого отверстия нет. Ближайшая МУВП с ним — на 710 Н·м с наружным диаметром до 190 мм, поэтому меняют обе полумуфты: новая половина к старой не подойдёт.
- Вал прежний, разбит паз. Растачивать отверстие незачем — вал тот же. Делаем новую деталь или, если позволяет стенка, ремонтируем старую после оценки.
Растачивать нельзя, если стенка ступицы после расточки и паза получается тоньше, чем у полумуфты этого диаметра по ГОСТ, если новый паз попадает на старый или на чугунной полумуфте есть трещина. Тогда изготавливаем новую.
Что прислать, чтобы заказать полумуфту?
Для изготовления полумуфты нужны диаметр и длина вала, шпоночный паз, тип муфты и состояние ответной половины; чертёж желателен, но не обязателен.
- Что соединяет муфта: двигатель и насос, редуктор, вентилятор, конвейер.
- Тип муфты — маркировка или обозначение по ГОСТ, например «Муфта упругая втулочно-пальцевая 250-36-1-42-1 ГОСТ 21424-93».
- Диаметр и длина вала, шпонка или шлицы — для каждого вала отдельно.
- Что нужно: одна полумуфта, обе или муфта в сборе.
- Состояние ответной половины: цела, изношена или её нет.
- Мощность и обороты двигателя — по ним проверяем момент, особенно если двигатель сменили.
- Чертёж, эскиз полумуфты или образец. Без них — фото узла с линейкой и размеры полумуфты по замерам.
- Количество.
Пальцы, резиновые втулки и кольца МУВП изготавливаем отдельно — о них — на странице «Муфта МУВП».
Если чертежа нет или образец изношен
Без чертежа снимаем размеры с образца, делаем эскиз полумуфты и согласуем его с вами до изготовления. Изношенный образец не копируем: номинальные размеры отверстия, паза и присоединительных поверхностей восстанавливаем по ответной половине, валу и ГОСТ. Иначе износ старой детали перейдёт в новую.
Полумуфты МУВП делаем из чугуна СЧ20 или из стали, остальные — из материала по стандарту на тип муфты или по чертежу. Обрабатываем на станках с ЧПУ. При выпуске проверяем размер отверстия и шпоночного паза, биение и твёрдость, к изделию прикладываем паспорт. Стоимость и срок изготовления называем после согласования чертежа или эскиза.
Частые вопросы о полумуфтах
Отверстие делают тоже 93 мм — номинал отверстия равен номиналу вала, а посадку задают поля допусков: H7 у отверстия большинства полумуфт, H8 у МУВП. Диаметра 93 мм нет в ряду концов валов ГОСТ 12080-66 (там 90 и 95 мм), поэтому такую полумуфту делают по фактическому размеру вала, а не по таблице стандарта на муфту. Шпоночный паз для валов свыше 85 до 95 мм по ГОСТ 23360 — под шпонку 25×14. Перед изготовлением вал лучше измерить микрометром в двух сечениях: на изношенном валу размер может уйти за допуск.
Достаточно назвать тип муфты и диаметр вала — остальные допуски берём из стандартов:
| Элемент | Допуск | Документ |
|---|---|---|
| Посадочное отверстие | H7, у МУВП — H8 | Стандарт на тип муфты |
| Ширина шпоночного паза | Js9 — нормальное соединение, P9 — плотное | ГОСТ 23360 |
| Конец вала | j6 до 30 мм, k6 свыше 30 до 50 мм, m6 свыше 50 мм | ГОСТ 12080-66 |
| Неуказанные размеры | H14, h14, ±IT14/2 | ГОСТ 30893.1 |
Если на агрегате вал с нестандартным полем допуска — например, у электродвигателя по согласованию с изготовителем — пришлите фактический размер вала, и отверстие подгоним под него.
Да, по чертежу или по обмеру вала: с прямобочными шлицами по ГОСТ 1139 и эвольвентными по ГОСТ 6033. Обозначение прямобочного шлицевого отверстия читается так: «d-8×36H8×42×7F9» — центрирование по внутреннему диаметру, 8 шлицев, внутренний диаметр 36 мм с допуском H8, наружный 42 мм, ширина шлица 7 мм с допуском F9. Без чертежа для расчёта нужен вал или его размеры: число шлицев, внутренний и наружный диаметры, ширина шлица и способ центрирования.
Да, термообработку выполняем по требованиям чертежа, в том числе разную твёрдость тела и рабочих поверхностей. Например, тело полумуфты закаливают до средней твёрдости, чтобы оно не стало хрупким, а кулачки или зубья — поверхностно до более высокой твёрдости на заданную глубину: так рабочие поверхности медленнее изнашиваются, а ступица держит удар. У зубчатых муфт твёрдость зубьев задаёт ГОСТ Р 50895-2025 — 42–51 HRC, у цепных звёздочек по ГОСТ 20742-93 — 40–45 HRCэ. Твёрдость проверяем при выпуске.
Нагрев расширяет отверстие, и полумуфта садится на вал без ударов. Забивать её молотком нельзя: удар уходит в подшипники электродвигателя или насоса, а чугунная полумуфта может треснуть. Нагрев нужен при посадке с натягом, а при переходной посадке H7/k6 облегчает монтаж. Греют равномерно — индукционным нагревателем или в масляной ванне, без открытого пламени на одном участке. Температуру берут из чертежа или инструкции к агрегату: перегрев отпускает закалённую сталь и снижает её твёрдость.
Полумуфту стягивают съёмником, который упирается в торец вала и тянет за ступицу, а не за край фланца или кулачки. Если полумуфта сидит с натягом, ступицу подогревают, пока вал остаётся холодным. Бить по полумуфте нельзя: чугун трескается, а у стальной деформируются отверстия под пальцы и посадочная поверхность. Если полумуфту после съёма собираются ставить обратно, проверяют отверстие и паз — на них остаются задиры, из-за которых при повторной посадке появится биение.
Нет, полумуфты разных типов между собой не соединяются: пальцы МУВП не войдут в кулачковую полумуфту, а звёздочка цепной муфты — в зубчатую обойму. Если нужно сменить тип муфты, меняют обе полумуфты сразу. При этом проверяют длину новой муфты в сборе и расстояние между торцами валов — иногда агрегат приходится сдвигать — а после замены заново центруют валы.
Только по фотографии — нет: по фото определяем тип муфты, но не размеры. Чтобы изготовить полумуфту, к фото нужны замеры: диаметр и длина посадки вала, размер шпоночного паза, наружный диаметр, число и диаметр отверстий под пальцы или число зубьев. Фото удобно снимать с линейкой или штангенциркулем в кадре, отдельно — торец полумуфты и узел на агрегате. Если замерить негде, присылайте саму полумуфту или ответную половину.
Все типы муфт, которые мы изготавливаем, — МУВП, зубчатые, цепные, пластинчатые, кулачковые, втулочные, шарнирные и пневматические — собраны на странице «Соединительные муфты для валов».
Как разместить заказ на полумуфту?
Пришлите чертёж, образец или размеры вала и фото узла, укажите тип муфты и состояние ответной половины. Согласуем эскиз и состав заказа — одна половина, пара или муфта в сборе. Производство полумуфт — в Челябинске: изготовим, проверим отверстие, шпоночный паз, биение и твёрдость, приложим паспорт и отгрузим.
Перед тем как сделать заказ ознакомьтесь с отзывами о нашей компании.
Затем выберите удобный вариант заказа:
- Нажмите на один из значков

 или отправьте сообщение на +7 995-85-02-096
- Напишите на info@metallux-k.ru или в форму обратной связи.
- Позвоните нам - +7-995-85-13-277
Напоминаем, что при размещении заказа у нас вы получаете:
- бесплатную доставку продукции до транспортной компании;
- специальные условия при заказе оптовых партий продукции.